


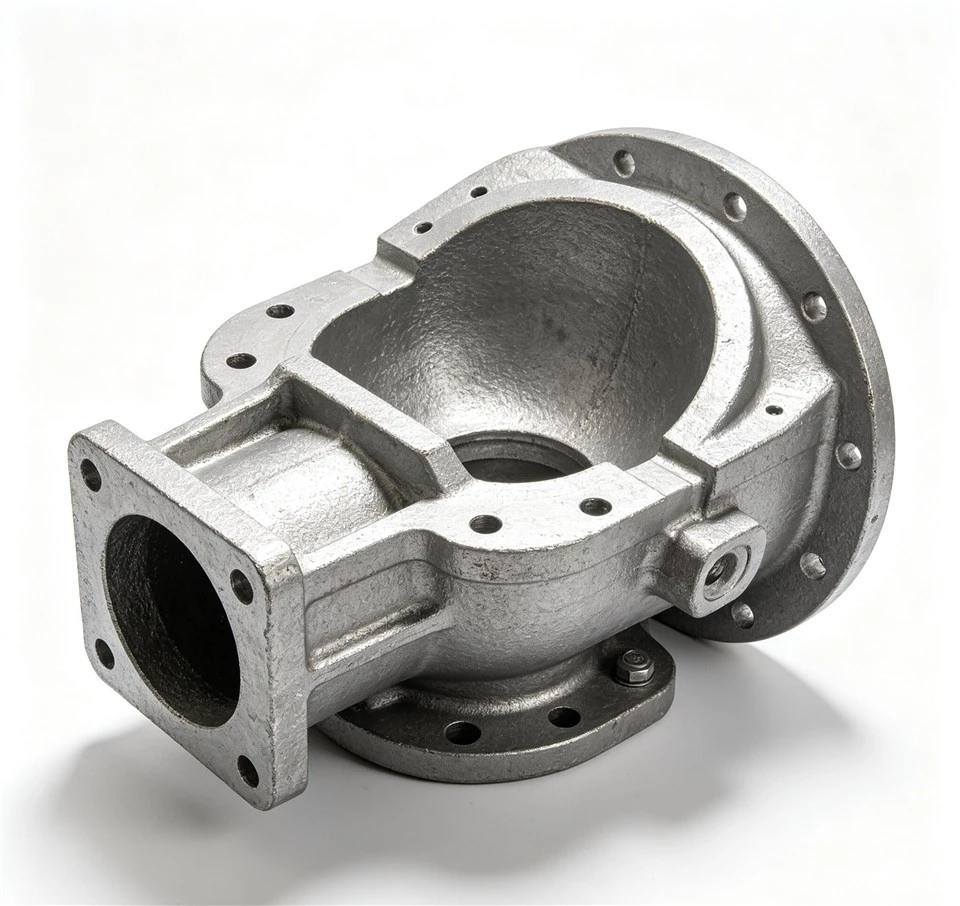
Las piezas fundidas para máquinas de espuma perdida ofrecen una ruta de fabricación rentable-para componentes estructurales complejos y con mucho núcleo utilizados en maquinaria pesada, sistemas de propulsión de automóviles, conjuntos hidráulicos y equipos industriales. Al utilizar grupos de patrones de poliestireno expandible (EPS) o polimetilmetacrilato (PMMA) incrustados en arena de cuarzo no unida y compactada al vacío-, este proceso elimina los requisitos tradicionales de núcleos de arena, líneas de separación y ángulos de salida.
Esta documentación técnica del producto describe los parámetros de ingeniería, grados metalúrgicos, capacidades de proceso, estándares de control de calidad y requisitos de adquisición para ayudar a los gerentes de adquisiciones de OEM y a los ingenieros de diseño mecánico a evaluar, especificar y obtener piezas fundidas de máquinas de espuma perdida de Wabon Metals.
Matriz de selección de procesos: espuma perdida frente a métodos de fundición alternativos
|
Métrica de evaluación |
Fundición de espuma perdida (LFC) |
Fundición en arena verde |
Fundición a la cera perdida (cera perdida) |
|
Requisito de ángulo de tiro |
0 grados a 0,5 grados (se puede lograr un tiro cero) |
Se requieren de 1,5 grados a 3,0 grados |
0,5 grados a 1,5 grados típico |
|
Requisitos básicos internos |
No se requieren núcleos de arena separados |
Requiere núcleos de arena de varias-piezas |
Se requieren núcleos cerámicos solubles |
|
Tolerancia dimensional lineal |
CT6 - CT8 (ISO 8062) |
CT9 - CT11 (ISO 8062) |
CT4 - CT6 (ISO 8062) |
|
Rugosidad de la superficie (Ra) |
6.3 - 12.5 mm (250-500 uin) |
12.5 - 25 mm (500-1000 uin) |
3.2 - 6.3 mm (125-250 unidades) |
|
Rango de peso de la pieza |
0,5 kg a 500 kg |
0.5 kg to >2.000 kilos |
0,01 kilos a 45 kilos |
|
Tolerancia de mecanizado |
1,0 milímetros - 2.5 milímetros |
3,0 milímetros - 6.0 milímetros |
0,5 mm - 1.5 mm |
Proceso de fabricación
La ruta de fabricación de espuma perdida en Wabon Metals integra expansión de cordón automatizada, ensamblaje de patrones de múltiples-piezas, recubrimiento refractario, compactación al vacío y recuperación térmica de arena:
Moldeo y expansión de patrones:Las perlas de resina EPS o PMMA se pre-expanden con vapor hasta una densidad objetivo de 0.020 - 0.026 g/cm3 (1.25 - 1.62 lb/ft3). Las perlas expandidas envejecen en silos de estabilización durante 4 a 12 horas antes del moldeo por inyección en herramientas de aluminio para producir segmentos de patrones precisos.
Montaje de patrones y puertas:La geometría interna compleja se crea uniendo segmentos de espuma moldeada utilizando adhesivo termofusible-en accesorios neumáticos o máquinas encoladoras de múltiples-ejes. Los canales, bebederos y elevadores de espuma de precisión están unidos para formar un grupo de patrones rígido.
Recubrimiento refractario:Los grupos de patrones se sumergen en una suspensión cerámica a base de agua-(zircón/sílice-) controlada hasta una viscosidad de 30-45 segundos (Copa Zahn n.º 4). La capa de revestimiento aplicada (de 0,8 a 1,5 mm de espesor) cura en una sala de secado con humedad controlada (38 a 42 grados C, humedad relativa < 30 %) durante 12 a 24 horas.
Aplicación de compactación y vacío de matraces:El racimo seco se coloca dentro de un matraz de acero inoxidable y se envuelve en arena de sílice seca y libre de aglutinantes-(AFS 45-55 granos de finura). Las mesas vibratorias de ejes múltiples compactan la arena alrededor de radios estrechos y cavidades internas. La abertura superior del matraz se sella con una película de plástico y se somete a una presión de vacío negativa de -0,04 a -0,07 MPa.
Vertido de metales y vaporización de espuma:El metal fundido a temperaturas de sobrecalentamiento controladas (1420-1480 grados C para hierro gris; 1560-1620 grados C para acero al carbono) se vierte directamente sobre el bebedero de compuerta. La radiación térmica vaporiza la espuma delante del frente de metal líquido. Los productos de degradación gaseosos escapan a través del revestimiento refractario poroso hacia el lecho de arena evacuado a medida que el metal líquido llena el volumen del molde.
Enfriamiento y recuperación térmica:Las piezas fundidas se solidifican bajo un soporte de vacío continuo. Una vez enfriados, los matraces se vacían limpios sin equipo-de sacudida del núcleo. La arena no adherida se somete a una recuperación 100% mecánica y térmica, logrando una pérdida por ignición (LOI) <0,10%.
Materiales y Especificaciones Técnicas
Propiedades químicas y mecánicas de las aleaciones fundidas con núcleo
|
Categoría de material |
Estándar y grado |
Resistencia a la tracción (MPa) |
Límite elástico (MPa) |
Alargamiento (%) |
Dureza (HBW) |
|
Hierro fundido gris |
ASTM A48 Clase 30/EN-GJL-200 |
>= 200 |
-- |
-- |
160 - 220 |
|
Hierro fundido gris |
ASTM A48 Clase 35/EN-GJL-250 |
>= 250 |
-- |
-- |
180 - 230 |
|
Hierro dúctil |
ASTM A536 65-45-12/EN-GJS-400-15 |
>= 400 |
>= 250 |
>= 12 |
130 - 180 |
|
Hierro dúctil |
ASTM A536 80-55-06/EN-GJS-500-7 |
>= 500 |
>= 320 |
>= 7 |
170 - 230 |
|
Hierro dúctil |
ASTM A536 100-70-03/EN-GJS-700-2 |
>= 700 |
>= 420 |
>= 2 |
225 - 305 |
|
Acero carbono |
ASTM A27 Grado 65-35/WCB |
>= 450 |
>= 240 |
>= 24 |
137 - 187 |
|
Acero aleado |
ASTM A148 Grado 80-50 / 42CrMo4 |
>= 550 |
>= 345 |
>= 18 |
201 - 269 |
Capacidades dimensionales y de proceso estándar
|
Tolerancia dimensional |
ISO 8062-3 CT6 a CT8 |
|
Espesor mínimo de pared |
3,5 mm (hierro), 5,0 mm (acero) |
|
Margen de contracción lineal |
0,8% - 1.2% (Hierro), 1,5% - 2.0% (Acero) |
|
Rugosidad de la superficie |
Ra 6.3 - 12.5 um (250 - 500 uin) |
|
Dimensión máxima del sobre |
1200mm x 900mm x 700mm |
|
Rango de peso de fundición |
0,8 kg a 350 kg |
Características clave del producto
Eliminación de núcleos internos y cambio de núcleo:
Los complejos conductos de fluidos internos, líneas de aceite y camisas de agua se producen directamente uniendo segmentos de espuma pre-moldeados. Esto elimina el desplazamiento del núcleo, la rebaba de la impresión del núcleo, la erosión de la arena y los cuellos de botella en la eliminación del núcleo.
Consolidación de piezas:
Las piezas soldadas de varias-piezas o sub-conjuntos complejos se pueden rediseñar-en una única pieza fundida de espuma perdida. Esto elimina bridas de unión, juntas, sujetadores y posibles vías de fuga, al tiempo que reduce los costos totales de ensamblaje.
Geometría de forma casi-neta-con un borrador mínimo:
Los ángulos de desmoldeo se pueden reducir a 0 grados en caras verticales no-críticas, lo que ahorra peso de materia prima y reduce la eliminación de material necesaria durante el mecanizado CNC final.
Espesor de pared consistente y repetibilidad dimensional:
La compactación del molde mediante arena seca bajo presión de vacío atmosférico continuo evita el movimiento de la pared del molde, lo que garantiza tolerancias repetibles del espesor de la pared dentro de +/-0,4 mm.
Aplicaciones típicas
|
Sector industrial |
Componentes de destino |
Requisitos técnicos clave cumplidos |
|
Vehículos comerciales y transmisiones |
Cajas de cambios, cajas de volante, cajas de eje, cuerpos de retardador |
Pasos internos de aceite, consolidación de piezas, reducción de peso, porosidad cero |
|
Hidráulica y manejo de fluidos |
Bloques de válvulas de carrete múltiple, cuerpos de bombas, bloques de colectores y carcasas de impulsores |
Canales internos complejos sin arena-, estanqueidad hidrostática de hasta 25 MPa |
|
Equipo agrícola y pesado |
Cajas de transmisión, muñones de dirección, brazos de enganche, cubiertas de caja de cambios |
Alta resistencia a la fatiga (hierro dúctil EN-GJS-700-2), resistencia al impacto, tolerancia estricta al peso |
|
Compresores y energía industrial |
Bloques de cilindros, cárteres, carcasas tipo espiral, conductos colectores |
Control de pared delgada-(hasta 4,0 mm), rigidez estructural, amortiguación del sonido (hierro gris clase 35) |
Mecanizado y operaciones secundarias
Para suministrar componentes completamente terminados y listos para el ensamblaje, Wabon Metals ofrece servicios internos de mecanizado CNC de precisión, tratamiento térmico y acabado de superficies:
Mecanizado CNC de precisión:Centros de mecanizado horizontal (HMC) de 4 ejes y centros de mecanizado vertical (VMC) capaces de alcanzar tolerancias dentro de ISO 2768-mH y una precisión de posicionamiento de +/-0,008 mm.
Procesamiento de tratamiento térmico:Normalización, recocido para aliviar tensiones, enfriamiento y revenido (Q&T) y recocido ferrítico para igualar las propiedades mecánicas con las impresiones de ingeniería.
Tratamiento y acabado de superficies:Granallado según estándar de acabado Sa 2.5, recubrimiento de fosfato de zinc, aplicación de aceite antioxidante, imprimación epoxi y recubrimiento en polvo.
Control de Calidad e Inspección
Las operaciones en Wabon Metals siguen sistemas de calidad certificados ISO 9001:2015. Se ejecutan protocolos de inspección integrales durante todo el ciclo de vida de fabricación:
|
Etapa de inspección |
Método/equipo de prueba |
Parámetros de verificación |
|
Control de materia prima y fusión |
Espectrómetro de emisión óptica (OES), sistema de análisis térmico |
Verificación de la composición química por tanda antes del grifo; Cálculo del equivalente de carbono (CEL) |
|
Control de espuma y revestimiento |
Básculas de densidad, Copa Zahn #4, Analizadores de humedad |
Densidad de las perlas del patrón (22 +/- 2 g/L), viscosidad de la lechada, espesor del recubrimiento seco (1.0 - 1.2 mm) |
|
Verificación dimensional |
Máquina de medición de coordenadas (CMM) (Zeiss), escáner láser de luz azul 3D |
Informe completo de GD&T, verificación de dimensiones 100 % críticas, prueba ultrasónica de espesor de pared (UT) |
|
Pruebas no-destructivas (END) |
Pruebas radiográficas (rayos X-), inspección de partículas magnéticas (MPI), ultrasonidos (UT) |
Porosidad interna, verificación de cavidad de contracción, detección de grietas superficiales según ASTM E446/ASTM E125 |
|
Pruebas metalúrgicas |
Microscopio metalográfico, probador de dureza Brinell, probador de tracción universal |
Nodularity percentage (>85% para hierro dúctil), tipo de escamas de grafito (ASTM A247 Tipo I/IV), datos de tracción/rendimiento/alargamiento |
|
Prueba de presión |
Plataformas de prueba hidrostáticas/neumáticas bajo-agua |
Prueba de estanqueidad 100% para bloques y carcasas de válvulas (hasta 300 bar / 30 MPa) |
OEM y fabricación personalizada
Wabon Metals brinda soporte a los clientes OEM desde el diseño de ingeniería inicial hasta la producción en volumen a gran escala-:
DFM y simulación de fundición:Revisión de diseño de co-ingeniería utilizando el software SolidWorks y MAGMA/AnyCasting para simular el llenado y solidificación del metal. El diseño de la entrada se optimiza antes de cortar las herramientas de aluminio.
Creación rápida de prototipos:Para la validación del prototipo (1-50 unidades), los patrones de espuma se mecanizan mediante CNC directamente a partir de bloques sólidos de EPS/PMMA sin necesidad de herramientas duras, lo que reduce el tiempo de entrega de la muestra a 2 o 3 semanas.
Producción de herramientas en serie:Herramientas de aluminio mecanizadas con precisión CNC-con canales de refrigeración integrados, diseñadas para una vida útil de la herramienta superior a 100 000 ciclos de moldeo.
Qué deben proporcionar los compradores para una solicitud de cotización
Para recibir una evaluación técnica completa y una cotización comercial dentro de las 48 horas, envíe los siguientes detalles:
Modelos CAD 3D:
Archivos STEP (.stp) o IGES (.igs) para análisis volumétricos y geométricos.
Dibujos de ingeniería 2D:
Formatos PDF o DWG que indican tolerancias, acabado superficial (Ra), referencias y tolerancias de mecanizado.
Especificación de materiales:
Estándar de grado de material (p. ej., ASTM A536 65-45-12, EN-GJL-250 o química de aleación personalizada).
Volúmenes de producción:
Uso anual estimado (EAU) y tamaños de lote de pedidos iniciales.
Operaciones Secundarias:
Especificaciones de tratamiento térmico, impresiones de mecanizado de acabado, parámetros de presión de prueba de fugas o recubrimientos protectores.
Requisitos de documentación de calidad:
Niveles de inspección NDT requeridos, informe de prueba de materiales (EN 10204 3.1), informes CMM o envío de PPAP Nivel 3.
Preguntas frecuentes
P: ¿Cómo se compara la fundición con espuma perdida con la fundición a la cera perdida en términos de costo y tamaño de pieza?
R: Lost Foam Casting es rentable-para componentes ferrosos-y-grandes (de 0,5 kg a 350 kg) con conductos internos complejos. La fundición a la cera perdida ofrece mayor precisión (CT4-CT6) y un acabado superficial más suave (Ra 3,2 um), pero los costos de herramientas y lechada aumentan significativamente para piezas de más de 20 kg. Lost Foam utiliza arena no adherida, lo que reduce los costos de consumibles para piezas de fundición estructurales pesadas.
P: ¿Cómo se controla la captación de carbono al fundir acero con bajo contenido de-carbono mediante Lost Foam?
R: La espuma EPS estándar puede introducir carbono en el acero durante la descomposición térmica. Para eliminar los defectos de carbono, Wabon Metals utiliza perlas de espuma de copolímero de PMMA (polimetilmetacrilato) o EPS/PMMA, que se descomponen limpiamente sin dejar carbono residual. Las altas velocidades de vertido y la extracción al vacío evacuan rápidamente los subproductos gaseosos.
P: ¿Cuál es el costo de herramientas y el tiempo de entrega típicos para piezas de producción nuevas?
R: Los costos de las herramientas de espuma moldeada oscilan entre $3500 y $12000 dependiendo de la envolvente de la pieza, la segmentación del núcleo y el número de cavidades. La fabricación de herramientas requiere de 4 a 6 semanas. Las piezas de muestra iniciales, suministradas con informes dimensionales completos de CMM y certificados de prueba de materiales, se entregan dentro de los 10 días posteriores a la validación de la herramienta.
P: ¿Puede Lost Foam Castings lograr-un sellado hermético a la presión para los componentes hidráulicos?
R: Sí. La presión de vacío negativa continua (-0,05 MPa) durante el vertido elimina el atrapamiento de gas y la microporosidad por contracción. Los colectores de válvulas y los cuerpos de bombas producidos mediante este proceso pasan rutinariamente pruebas de fugas hidrostáticas de hasta 30 MPa (300 bar) sin impregnación de resina química.


